Giới thiệu
Nếu bạn làm việc với giấy bạc dập nóng, bạn chắc chắn đã biết sự thật: chất lượng cuối cùng của sản phẩm dập phụ thuộc rất nhiều vào những gì xảy ra trước khi giấy bạc được đưa vào máy dập. Giai đoạn cắt xẻ – nơi các cuộn giấy bạc khổ lớn được chuyển đổi thành các khổ giấy thành phẩm – là nơi độ chính xác được quyết định. Như câu nói phổ biến trong ngành, “30% dập nóng, 70% cắt xẻ”.
Màng dập nóng thường chỉ dày 12–30μm, bao gồm nhiều lớp: màng nền PET, lớp tách, lớp màu, lớp phủ nhôm và lớp keo. Cấu trúc mỏng manh này khiến nó cực kỳ nhạy cảm với sự thay đổi lực căng, rung động cơ học và thậm chí cả điều kiện môi trường xung quanh. Khi máy cắt hoạt động ở tốc độ 200–400 m/phút với yêu cầu độ chính xác ±0,1mm, những vấn đề nhỏ sẽ nhanh chóng tích tụ thành lãng phí tốn kém.
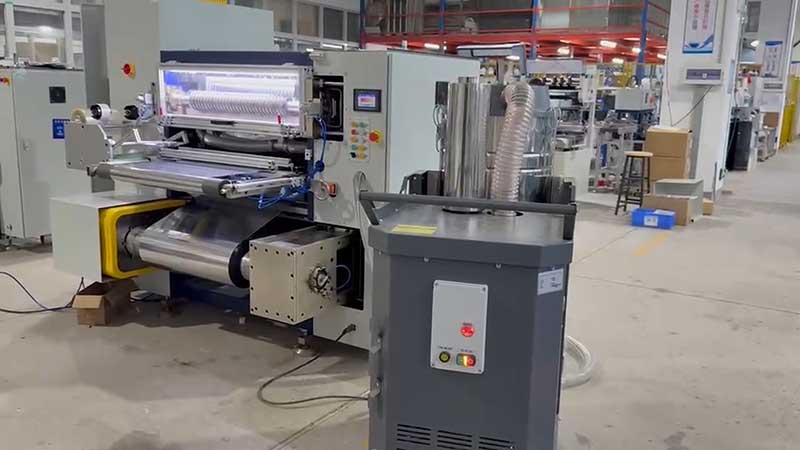
Hướng dẫn này đề cập đến các sự cố phổ biến nhất mà bạn sẽ gặp phải với máy cắt màng dập nóng và cung cấp các giải pháp thực tiễn, đã được kiểm chứng. Cho dù bạn vận hành dây chuyền cắt màng hay nhập cuộn màng cắt từ nhà cung cấp, việc hiểu rõ các lỗi này sẽ giúp bạn bảo vệ chất lượng và giảm thời gian ngừng hoạt động.

1. Các vết gờ và cạnh thô ráp: Vấn đề thường gặp nhất
Nó trông như thế nào:Mép vết cắt xuất hiện các gờ dạng sợi, hoa văn răng cưa hoặc các mảnh vụn có thể nhìn thấy được. Bề mặt lá kim loại cũng có thể hút bột, gây cản trở quá trình dập tiếp theo.
Lý do tại sao điều đó xảy ra:Các vết gờ hầu như luôn bắt nguồn từ một trong bốn nguyên nhân sau: tình trạng lưỡi dao, sự không ổn định của lực căng, tĩnh điện hoặc các vấn đề về bề mặt con lăn.
Cách giải quyết:
Bắt đầu với lưỡi daoLưỡi dao cùn hoặc sứt mẻ là nguyên nhân chính. Lưỡi dao mòn không còn cắt giấy bạc một cách gọn gàng; nó sẽ làm rách, tạo ra các vết nứt nhỏ dọc theo mép, sau đó lan rộng thành các gờ hoặc đứt hoàn toàn. Kiểm tra xem mép có bị sứt mẻ không và đo độ chồng lên nhau giữa lưỡi dao trên và dưới—thường là 0,5–1,5mm tùy thuộc vào độ dày của giấy bạc, với vật liệu mỏng hơn thì sử dụng mức thấp hơn trong phạm vi đó. Khe hở ngang giữa các lưỡi dao nên là 0,03–0,08mm, xấp xỉ độ dày của một tờ giấy A4. Đối với giấy bạc dưới 12μm, hãy cố gắng đạt được dung sai nhỏ nhất có thể: chỉ cần cắt gọn gàng mà không cần ép.
Ổn định lực căngLực căng không ổn định là nguyên nhân tiềm ẩn thường bị bỏ qua nhất. Khi lực căng cuộn giấy dao động, dải giấy bạc sẽ hơi lệch hướng trong vùng cắt, tạo ra các cạnh lượn sóng hoặc không đều. Hãy kiểm tra xem phanh cuộn giấy hoặc bộ điều khiển lực căng có giữ ổn định hay không. Một thử nghiệm đơn giản: chạy ở tốc độ thấp (10–20 m/phút) và quan sát xem tất cả các dải giấy đã cắt có cảm giác căng đều nhau hay không. Nếu các dải ở giữa căng và các dải ở rìa lỏng, thì cần điều chỉnh góc hoặc độ côn của con lăn cân bằng.
Loại bỏ tĩnh điệnMàng dập nóng được chế tạo trên một lớp nền màng nhựa, và ma sát tốc độ cao tạo ra tĩnh điện hút bụi và mảnh vụn màng vào mép cắt. Lắp đặt thanh khử tĩnh điện hoặc vòi phun khí ion hóa trước và sau máy cắt, và kiểm tra xem điện trở nối đất của máy có nhỏ hơn 4Ω hay không.
Vệ sinh và kiểm tra con lăn.Các vật thể lạ hoặc chất kết dính tích tụ trên bề mặt con lăn tạo ra áp lực cục bộ không đều. Lau sạch các con lăn dẫn hướng bằng vải sạch, không xơ và kiểm tra xem có các hạt bám dính nào có thể làm xước bề mặt màng nhôm hay không.
2. Hư hỏng lớp màng nhôm: Khi quá trình sản xuất dừng lại
Nó trông như thế nào:Dải nhôm bị rách hoặc đứt trong quá trình cắt, buộc dây chuyền phải dừng lại. Điều này gây lãng phí vật liệu, làm giảm năng suất và thường xảy ra lặp đi lặp lại một khi đã bắt đầu.
Tại sao điều đó xảy raNhiều người vận hành theo bản năng điều chỉnh độ căng khi màng nhôm bị đứt. Nhưng độ căng chỉ là một trong bốn nguyên nhân có thể xảy ra. Kiểm tra chúng theo thứ tự sẽ giải quyết hơn 90% các sự cố đứt màng nhôm.
Cách giải quyết:
Trước tiên hãy kiểm tra lưỡi dao.Lưỡi dao cùn không cắt được mà chỉ xé. Các vết nứt ở mép dao sẽ lan rộng dưới tác động của lực căng cho đến khi dải vật liệu bị đứt hoàn toàn. Nếu bạn cảm thấy lưỡi dao bị cùn hoặc thấy có vết xước khi dùng ngón tay miết nhẹ (cẩn thận!), hãy thay thế nó. Đồng thời, kiểm tra độ chồng lên nhau của lưỡi dao – thường là 0,05–0,1mm đối với giấy bạc dập nóng – và áp lực ngang, cần phải đều khắp chiều rộng.
Kiểm tra các con lăn dẫn hướng và con lăn màng.Các vết xước, vật lạ hoặc chất kết dính tích tụ trên bề mặt con lăn hoạt động như những lưỡi dao nhỏ, liên tục cọ xát vào lá nhôm. Hiện tượng kẹt ổ bi tạo ra lực cản khiến lá nhôm bị "trượt" và đứt dưới sức căng. Xoay từng con lăn dẫn hướng bằng tay để kiểm tra chuyển động trơn tru và làm sạch bề mặt bằng dung môi thích hợp.
Kiểm tra hệ thống khử tĩnh điệnSự tích tụ tĩnh điện khiến lá nhôm bám vào con lăn hoặc khung máy, tạo ra lực cản không đều có thể làm đứt dải nhôm ngay lập tức. Khi vận hành trong điều kiện ánh sáng yếu, hãy quan sát xem có tia lửa màu xanh tím xuất hiện ở nơi lá nhôm rời khỏi con lăn hay không. Kiểm tra xem thanh chắn tĩnh điện có bị bám bụi và mất hiệu quả hay không, đồng thời kiểm tra nguồn điện cao áp và hệ thống nối đất.
Sau đó hãy kiểm tra hệ thống căng thẳng.Nếu ba bước kiểm tra đầu tiên đều đạt, hãy kiểm tra các cảm biến lực căng (bị phủ bụi hoặc kẹt cơ học), bộ ly hợp/phanh bột từ (sự lão hóa gây ra hiện tượng mô-men xoắn đầu ra không tuyến tính) và cài đặt độ côn. Một bộ ly hợp hoạt động bình thường ở tốc độ thấp nhưng làm đứt lá chắn sau khi tăng tốc là dấu hiệu điển hình của sự xuống cấp bột từ.
3. Lệch cạnh và cuộn “tháp”
Nó trông như thế nào?Trong quá trình xẻ hoặc cuộn lại, dải lá kim loại sẽ dịch chuyển ngang. Mặt cuối của cuộn thành phẩm sẽ có hình dạng tháp hoặc hình chuông, và các cạnh có thể va chạm và làm hỏng lá kim loại.
Lý do tại sao điều đó xảy ra:Hệ thống hiệu chỉnh mép, độ song song của con lăn dẫn hướng hoặc sự thẳng hàng khi cuộn giấy bị ảnh hưởng.
Cách giải quyết:
Bắt đầu với cảm biến hiệu chỉnh.Các đầu dò quang điện và siêu âm thường bị tắc nghẽn bởi bụi hoặc mảnh vụn lá kim loại—một “điểm mù” phổ biến khiến hệ thống hiệu chỉnh hoạt động kém hiệu quả. Hãy vệ sinh thấu kính đầu dò thường xuyên và đặt nó ở điểm giữa của mép lá kim loại. Thiết lập vùng chết khoảng ±1mm để tránh các thao tác hiệu chỉnh liên tục, không ổn định.
Kiểm tra độ song song của con lăn dẫn hướngCác con lăn không song song đẩy lá kim loại sang ngang. Sử dụng dụng cụ căn chỉnh bằng laser hoặc phương pháp dây để kiểm tra xem trục con lăn có song song với nhau trong phạm vi 0,2mm/m hay không. Đặc biệt chú ý đến các con lăn ép, con lăn kéo và các con lăn ngay trước và sau máy cắt.
Kiểm tra sự thẳng hàng khi tháo cuộnCuộn giấy khổ lớn phải được đặt chính giữa trục cuốn. Nếu lõi cuộn bị lệch tâm hoặc trục không thẳng, giấy bạc sẽ được cuốn ở một góc mà không có bất kỳ sự điều chỉnh nào ở phía sau có thể bù đắp hoàn toàn được.
Kiểm tra giá đỡ lưỡi dao xem có lực ngang tác động lên không.Áp lực không đối xứng từ lưỡi dao trên và dưới có thể đẩy dải kim loại sang một bên. Kiểm tra khe hở trục của trục dao—nó phải ≤0,03mm—và đảm bảo giá đỡ dụng cụ được bố trí đối xứng.
4. Nếp nhăn và các mặt đầu không đều trên các cuộn thành phẩm
Nó trông như thế nào?Cuộn vải có bề mặt nhăn nheo, bị trượt giữa các lớp, hoặc mặt cuối không đều, lõm, hoặc có các hoa văn "hình hoa cúc" gần lõi.
Tại sao điều đó xảy raĐây hầu như luôn là vấn đề kiểm soát độ căng, cụ thể là độ căng côn không đủ hoặc áp lực quấn không chính xác.
Cách giải quyết:
Áp dụng lực căng côn đúng cách.Khi đường kính cuộn tăng lên, việc duy trì lực căng không đổi có nghĩa là các lớp ngoài sẽ nén các lớp trong, gây ra nếp nhăn. Lực căng giảm dần khi đường kính tăng, thường với hệ số giảm dần từ 15–25%. Bắt đầu với lực căng ban đầu khoảng 8–12% cường độ chịu kéo của vật liệu và giảm xuống còn 40–70% giá trị đó vào cuối cuộn.
Điều chỉnh áp lực con lăn sao cho phù hợp với đường kính con lăn.Các con lăn áp lực cố định truyền thống tạo ra một nghịch lý: khi cuộn giấy lớn lên, lực căng bên ngoài giảm nhưng áp lực con lăn vẫn cao, gây ra nếp nhăn. Cơ chế con lăn áp lực nổi tự điều chỉnh vị trí là giải pháp tốt hơn. Nếu máy của bạn có con lăn cố định, hãy đặt áp lực ở mức thấp hơn trong phạm vi dành cho các cuộn giấy đường kính lớn.
Kiểm tra cảm biến lực căng cuộn dâyCác cảm biến lực căng hoặc con lăn điều chỉnh độ căng bị bám bụi hoặc kẹt cơ học sẽ cung cấp dữ liệu không chính xác cho bộ điều khiển. Kiểm tra xem màn hình hiển thị lực căng có trở về 0 khi máy ở trạng thái không hoạt động và thay đổi tuyến tính dưới tải trọng tĩnh hay không.

5. Độ rộng vết cắt không đều và sự sai lệch kích thước
Nó trông như thế nào?Chiều rộng vết cắt không đồng đều từ đầu đến cuối, hoặc cuộn thành phẩm không vuông vức. Một cạnh có thể rộng hơn cạnh kia.
Tại sao điều đó xảy raNguyên nhân thường là do độ lệch tâm của trục lưỡi cắt, sự sai lệch của con lăn dẫn hướng hoặc lực căng không chính xác khiến dải kim loại bị lệch.
Cách giải quyết:
Đo độ lệch tâm trục lưỡi dao.Đây là một vấn đề về độ chính xác rất dễ bị bỏ qua. Hãy sử dụng đồng hồ đo độ lệch tâm để kiểm tra độ lệch tâm hướng tâm của trục lưỡi dao. Đối với việc cắt xẻ chính xác cao, độ lệch tâm phải nằm trong phạm vi 0,003mm. Sự mài mòn ổ bi hoặc trục bị cong sẽ khiến áp lực cắt thay đổi theo mỗi vòng quay, tạo ra các cạnh lượn sóng hoặc răng cưa.
Kiểm tra sự thẳng hàng tổng thể của đường đi vật liệuSử dụng thước dây hoặc máy căn chỉnh laser để kiểm tra xem tất cả các con lăn dẫn hướng có song song với mặt phẳng tham chiếu của máy hay không. Sai lệch lớn hơn 0,5mm/m theo chiều rộng sẽ khiến vật liệu bị lệch về một phía.
Hãy kiểm tra xem hệ thống sửa lỗi có hoạt động hay không, chứ không chỉ đơn thuần là "đang bật".“Hệ thống hiệu chỉnh phản hồi chậm hoặc hiệu chỉnh quá mức có thể gây ra sự thay đổi về chiều rộng khi máy tìm kiếm vị trí trung tâm. Kích hoạt cảm biến thủ công bằng cách che một bên và quan sát xem con lăn căn chỉnh có phản hồi trơn tru theo hướng ngược lại hay không.”
6. Bảo trì phòng ngừa: Giải pháp thực sự
Hầu hết các sự cố khi cắt xẻ không phải là hỏng hóc đột ngột mà phát sinh theo thời gian khi lưỡi dao mòn, con lăn tích tụ mảnh vụn và các bộ phận căng bị lão hóa. Một quy trình bảo trì đơn giản sẽ ngăn ngừa phần lớn các sự cố khẩn cấp:
Hằng ngày:Vệ sinh lưỡi dao, con lăn dẫn hướng và thấu kính cảm biến. Kiểm tra xem lưỡi dao có bị sứt mẻ rõ ràng không.
Hàng tuầnKiểm tra hệ thống khí nén và các bộ phận truyền động. Xác minh phản hồi của hệ thống điện áp. Kiểm tra chức năng khử tĩnh điện.
Hàng tháng:Hiệu chỉnh độ chính xác của máy. Kiểm tra độ lệch tâm trục lưỡi dao và độ song song của con lăn. Kiểm tra hiệu suất ly hợp/phanh bột từ.
Hàng quýThay dầu bôi trơn và bộ lọc. Kiểm tra hồ sơ tuổi thọ lưỡi dao và thay thế lưỡi dao theo lịch trình định kỳ thay vì chờ đến khi hỏng.
Hãy ghi chép đơn giản các lỗi, thông số và lô vật liệu. Các quy luật sẽ nhanh chóng xuất hiện—ví dụ như nhà cung cấp lá nhôm cụ thể, cài đặt lực căng nhất định hoặc sự thay đổi độ ẩm theo mùa có liên quan đến các vấn đề về chất lượng.
Kết luận: Độ chính xác là một hệ thống, không phải là một thiết lập.
Các vấn đề khi cắt màng dập nóng hiếm khi chỉ có một nguyên nhân duy nhất. Vết gờ có thể bắt đầu do lưỡi dao bị mòn, trở nên tồi tệ hơn do lực hút tĩnh điện, và dẫn đến đứt gãy khi lực căng tăng đột ngột trong quá trình gia tốc. Các nhà vận hành và nhà sản xuất đạt được chất lượng ổn định nhất coi việc cắt màng như một hệ thống: lưỡi dao, lực căng, con lăn, kiểm soát tĩnh điện và xử lý vật liệu đều tương tác với nhau.
Đối với các doanh nghiệp tìm nguồn cung cấp giấy bạc dập nóng cắt sẵn, những nguyên tắc này cũng rất quan trọng. Một nhà cung cấp hiểu rõ về hình dạng lưỡi dao, độ căng côn và quản lý tĩnh điện sẽ tạo ra các cuộn giấy bạc chạy mượt mà hơn trên máy dập của bạn, ít bị đứt đoạn và ít thời gian ngừng hoạt động hơn. Khi đánh giá các nhà cung cấp giấy bạc, hãy hỏi về quy trình cắt và kiểm soát chất lượng của họ - câu trả lời thường giải thích sự khác biệt giữa giấy bạc chỉ đáp ứng thông số kỹ thuật và giấy bạc có hiệu suất cao.
Bạn đang gặp phải thách thức cụ thể nào trong quá trình cắt xẻ? Đội ngũ kỹ thuật của chúng tôi có thể giúp bạn chẩn đoán nguyên nhân gốc rễ và đề xuất giải pháp phù hợp. [Liên hệ với chúng tôi] để được tư vấn.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Máy cắt lá nguội
 Máy cuộn ruy băng in thẻ
 Máy cắt ruy băng in thiệp
 Máy cắt xẻ màng dập nóng
 Máy cắt lá kim loại ba chiều
 Máy cắt lá kim loại tăng cường kỹ thuật số
 Máy cắt lá dập nóng RSDS7H 1350 PLUS
 Máy cắt lá dập nóng (RSDS7H) 1350






